Kumlama neyi belirler
Çelik yüzeyde kalan tufal, pas, yağ ve kontaminasyon boya aderansını zayıflatır. Uygun kumlama yüzeyi temizler, kontrollü bir profil oluşturur ve kaplama sisteminin tutunması için güvenilir bir temel sağlar.
- 01 Yüzey temizliği
- 02 Doğru profil
- 03 Uygun boya sistemi
- 04 Kontrollü uygulama
- 05 Ölçüm ve rapor
- 06 Uzun servis ömrü
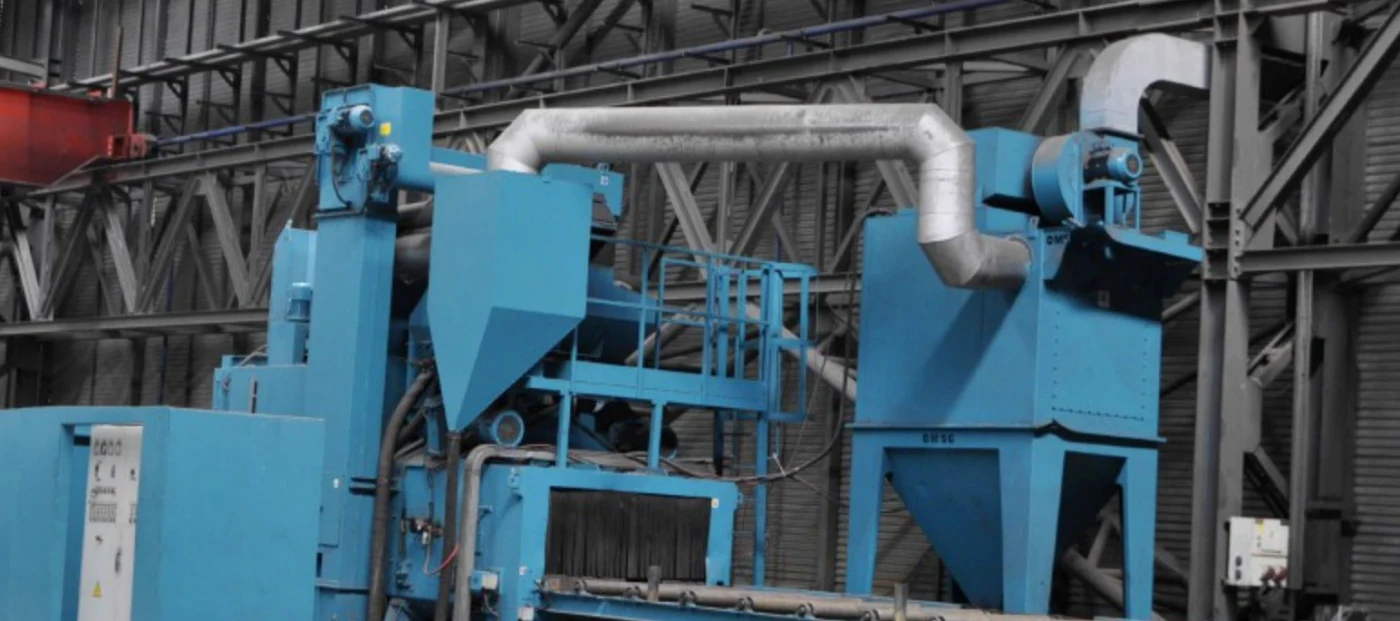
OMSG LAUCO 150 NP otomatik hat
Seri çelik profiller, plakalar ve uygun geometrili kaynaklı parçalar için otomatik türbinli yüzey hazırlama. 2016 yılından bu yana aynı hatta çalışıyor.
- Uygun parça geometrilerinde hızlı ve homojen yüzey hazırlığı
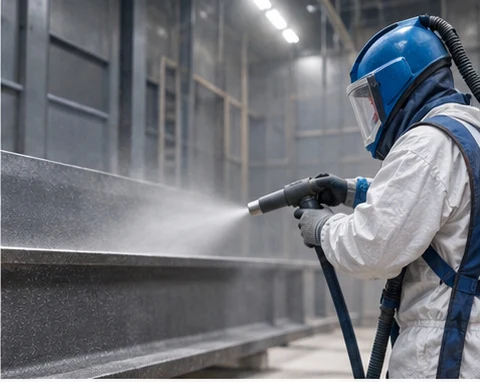
- Türbinli sistem ile kontrollü abrazif püskürtme
- Abrazifin geri kazanılması ve filtreleme ile kapalı proses
- Kumlama sonrası yüzey kontrolü ve boya prosesine kontrollü transfer
İkinci bir otomatik profil ve plaka işleme hattı yatırımı planlanmaktadır.
- Kapalı sistem
- Abrazif geri kazanımı ve filtrasyon
- Seri üretim
- Tekrarlanabilir proses akışı
- Kalite
- Yüzey temizliği ve profil kontrolü
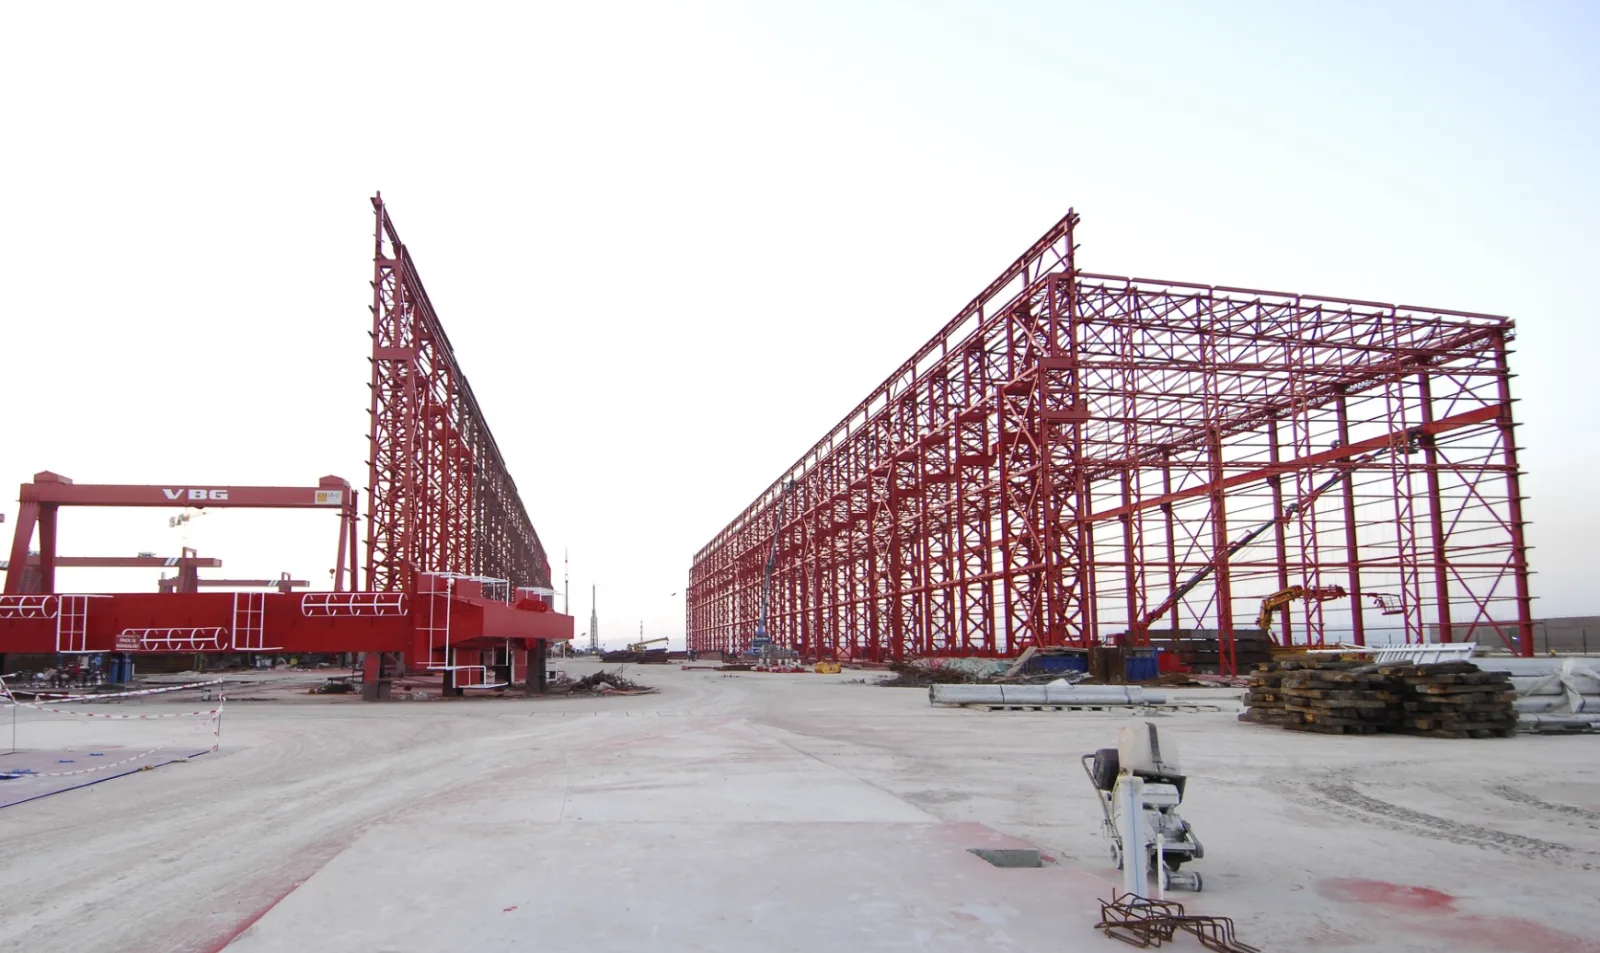
Parçanız hatta sığmıyorsa
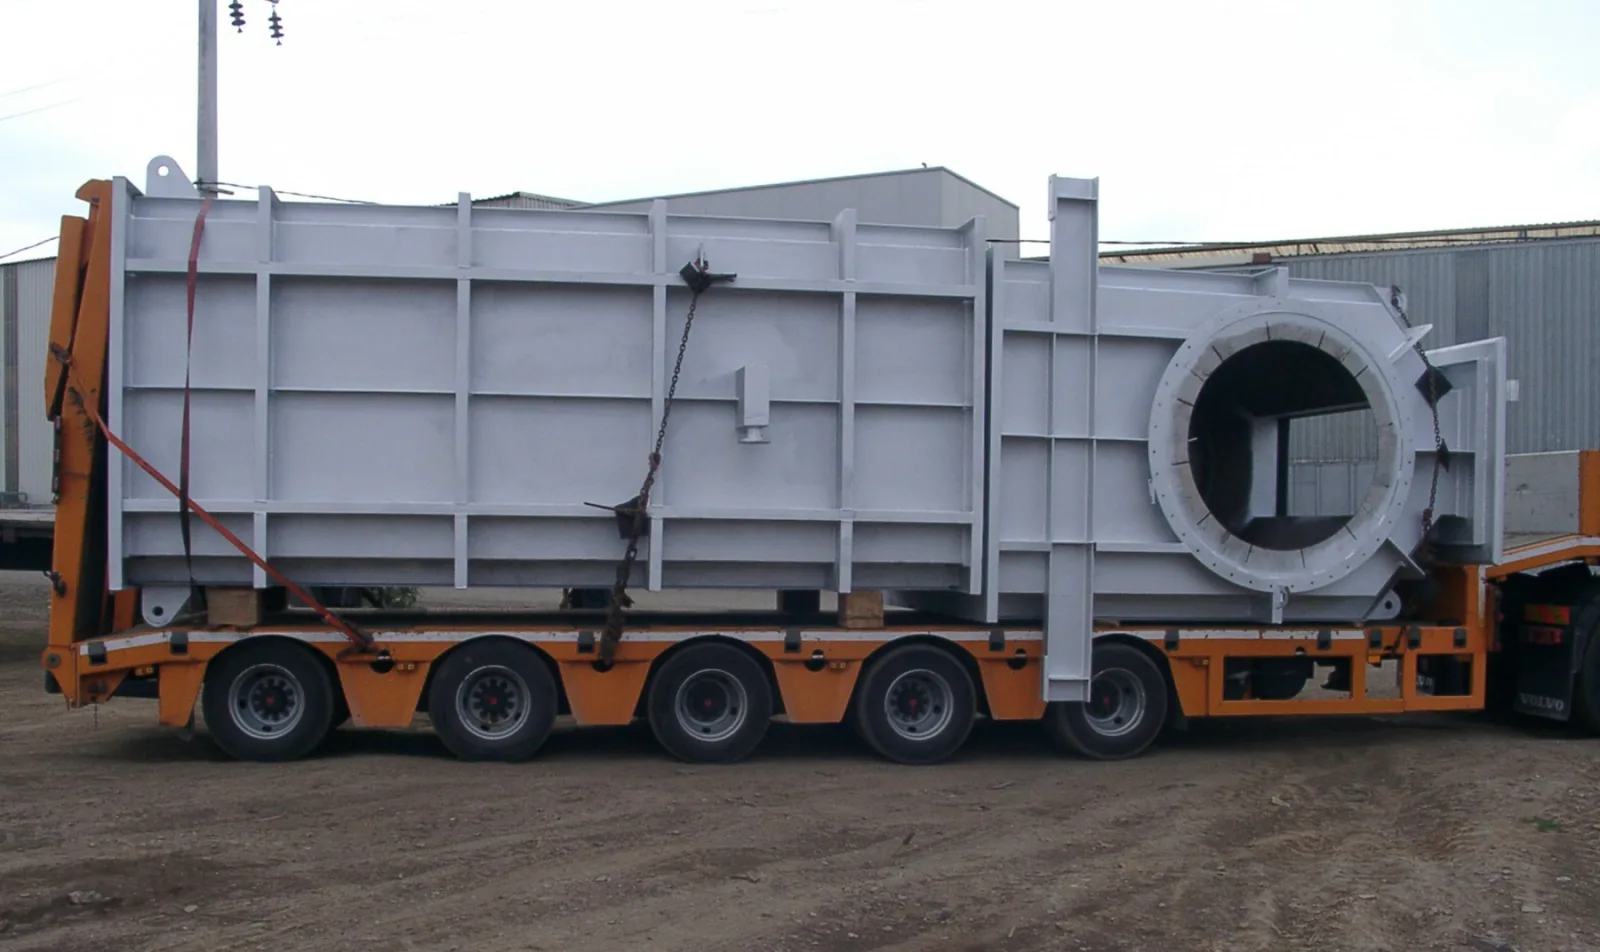
Otomatik hat kesitine girmeyen imalatlar 8 × 26 × 4,50 m iç ölçülü çift nozullu kabine alınır. Aynı temizlik dereceleri geçerlidir.
Büyük parça kumlamaTemizlik dereceleri
Hangi derecenin uygulanacağı proje şartnamesiyle belirlenir. Görsel kabul referansı ISO 8501-1, yüzey profili referansı ISO 8503'tür.
- Sa 2½ Çok iyi kumlama
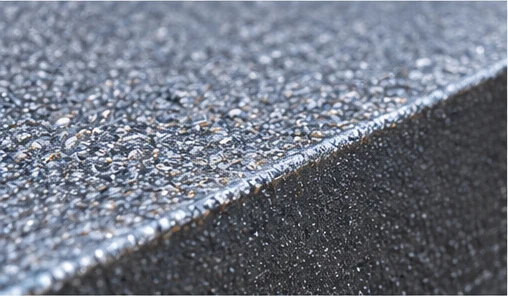
- Tufal, pas, eski kaplama ve yabancı maddelerin neredeyse tamamen giderildiği, yalnızca hafif izlerin kalabildiği yüksek temizlik seviyesi.
- Sa 3 Görsel olarak temiz çelik
- Yüzeyin homojen metalik görünüme ulaştığı en yüksek görsel kumlama temizliği seviyelerinden biri. Proje şartnamesi gerektirdiğinde uygulanır.
Kumlama kalite kapıları
Yüzey temizliği kadar yüzey profili, toz kontrolü ve boya öncesi zaman yönetimi de kritik kalite parametreleridir.
-
01
Ön yüzey ve yağ kir kontrolü
Yağ, gres, kaynak artığı, kenar durumu ve maskeleme ihtiyacı belirlenir.
-
02
Sa temizlik derecesi
Şartnamede istenen dereceye ulaşıldığı görsel referansla doğrulanır.
-
03
Yüzey profili
Hedef pürüzlülük ölçülür ve boya sisteminin aderans şartıyla karşılaştırılır.
-
04
Toz ve kontaminasyon
Yüzeyde kalan toz, tuz ve klorür seviyesi kontrol edilir.
-
05
Boya öncesi iklim uygunluğu
Hava ve yüzey sıcaklığı, bağıl nem ve çiğlenme noktası kaydedilir.
Sık sorulan sorular
Teklif aşamasında en sık karşılaştığımız sorular. Aradığınızı bulamazsanız doğrudan yazabilirsiniz.
Sa 2½ çok iyi kumlama seviyesidir: tufal, pas, eski kaplama ve yabancı maddeler neredeyse tamamen giderilir, yüzeyde yalnızca hafif izler kalabilir. Sa 3 ise yüzeyin homojen metalik görünüme ulaştığı en yüksek görsel temizlik seviyelerinden biridir ve proje şartnamesi gerektirdiğinde uygulanır. Her iki seviyenin görsel kabul referansı ISO 8501-1'dir.
Müşteri şartnamesi SSPC veya NACE/AMPP tarifleriyle geldiğinde ISO karşılığıyla eşleştirerek uygularız. Şartnamenizde SP 5, SP 6, SP 10 veya SP 11 geçiyorsa teklif aşamasında hangi ISO seviyesine denk geldiğini birlikte netleştiririz.
Kumlanmış yüzey; toz, nem, flash rust ve yeniden kontaminasyondan korunarak mümkün olan en kısa sürede boya prosesine alınır. Kumlama ve boya aynı sahada olduğu için parça dışarı çıkmadan bir sonraki adıma geçer. Boya öncesi hava ve yüzey sıcaklığı, bağıl nem ve çiğlenme noktası kayda alınır.
Boya sisteminin aderansı yalnızca temizliğe değil, yüzeyin pürüzlülüğüne de bağlıdır. Hedef profil, kullanılacak aşındırıcıya ve boya üreticisinin şartlarına göre belirlenir; ISO 8503 referansıyla ölçülüp kumlama raporuna işlenir.
Seri çelik profiller, plakalar ve tekrarlanan kesitte kaynaklı parçalar otomatik hatta daha hızlı ilerler. Hat kesitine girmeyen, çıkıntılı veya kutu kesitli imalatlar ise büyük parça kabinine alınır. Rota seçimini sektör değil parçanın geometrisi belirler.
Evet. Tesis Arslanbey OSB Kartepe'dedir ve Marmara sanayi havzasının tamamına hizmet verir. Saha, ağır parça hareketine uygun araç yolu, vinçli stok alanı ve iki kantar ile düzenlenmiştir; sevkiyat koordinasyonu da aynı çatı altında yürütülür.
Projenizi teknik ekibimizle değerlendirin
Parça bilgisi, istenen yüzey hazırlığı ve boya sistemi netleştiğinde teklif tek adımda hazırlanır. Şartname dosyanız varsa doğrudan ekleyebilirsiniz.
- Şartname ve çizim dosyası eklenebilir
- Bilinmeyen teknik alanlar boş bırakılabilir
- Gönderim sonrası referans numarası verilir